Products

新闻中心

立方氧化锆怎么切?锆石切割工艺详解

立方氧化锆(CZ,俗称锆石)是目前最接近钻石的仿钻材料,其切工直接决定亮度与火彩。优质CZ经过晶体生长、定向锯割、打圆、刻面抛光等多道工序,标准圆钻切工通常为57或58个刻面。一、材料与晶体生长立方氧化锆以氧化锆为主要原料,加入氧化钇作稳定剂,通过冷坩埚法高频熔炼结晶而成。毛坯呈无色透明块体,可掺入氧化物染成红、蓝、绿等多种颜色。由于是人工材料,净度普遍很高,内部干净无天然包体。二、常见切工类型圆明亮式切工:57/58刻面,最经典,火彩均匀,适用于绝大多数镶嵌。公主方切工:方形棱角,刻面呈V形散开,现代利落。椭圆、梨形、心形切工:异形切工用于吊坠、耳钉主石,修饰手型。阶梯切工:祖母绿型,刻面平行排列,强调通透感而非火彩。三、切割工艺流程定向与锯割:依据毛坯形状定出台面方向,用金刚石锯片切开。打圆成型:将毛坯车成圆腰,确定直径与腰厚。刻面研磨:依次磨出台面、风筝面、星刻面、上腰面、下腰面与亭部主面。抛光:用金刚石微粉对刻面抛光,使表面达到镜面效果。检验:检查对称性、比例与崩边,按切工等级分选。切工比例(台宽比、亭深比)不当会导致漏光或死白,火彩大打折扣。优质CZ与廉价CZ的差别主要体现在折射率、净度与切工上,低价料常出现发灰、发雾、火彩呆板等问题。批量采购时应要求供应商提供尺寸公差、切割等级与实物光感照片,必要时留样比对。吉祥星首饰选用高切工等级CZ镶嵌于925银饰,光感出众,支持OEM/ODM来石或选石定制,产品出口五十余国,欢迎联系。

18K金电镀是什么?电镀工艺与佩戴注意事项

18K金电镀是在银、铜等基底表面通过电化学沉积一层18K金(含金75%)薄层的工艺,目的是赋予首饰黄金色泽并提升耐蚀性。常见金层厚度为0.05至0.5微米,厚镀(1微米以上)更耐磨但成本更高。镀层较薄时需避免摩擦与化学品接触。一、电镀工艺流程前处理:基底经除油、酸洗、活化,去除氧化层与油污,保证镀层结合力。镀底:通常先镀一层镍或铜作阻挡层,防止基底金属离子扩散。镀金:在含金镀液中通电,金离子沉积于表面,控制厚度与色泽(24K色、玫瑰金、K黄金)。后处理:回收清洗、干燥、检测厚度与结合力。二、金层厚度与耐用性薄镀(0.05微米):成本低,适合短期时尚款,佩戴数月可能露底。标准镀(0.1至0.2微米):日常佩戴一至两年,性价比均衡。厚镀(0.5微米以上):耐磨显著提升,适合高频佩戴与出口品质要求。三、佩戴与保养注意事项避免摩擦:镀金层硬度低于实体金,避免与硬物、其他首饰叠放摩擦。远离化学品:香水、汗液、温泉、漂白剂会加速变色与剥落。清洁方式:用软布干擦,勿用洗银水或牙膏,以免腐蚀金层。存放:单独密封袋存放,隔绝空气减缓氧化。电镀是提升银饰外观与性价比的常用工艺。需要注意的是,传统镀镍底层可能引起镍过敏,出口欧美市场时应符合相关镍释放标准;对镍敏感的客户可选用无镍镀铜底层或直接厚镀工艺。吉祥星首饰提供925银镀18K金OEM/ODM服务,支持不同金层厚度与色号选择,产品出口五十余国,欢迎联系获取工艺细节与报价。

银饰从设计到成品的完整制作流程详解

一件925银饰品从创意图纸到上架成品,通常要经过设计起版、铸造成型、执模修整、镶嵌、抛光电镀五大阶段,常规周期约15至30天,复杂镶嵌款另计。银饰制作并非简单熔银倒模,而是将金属加工、表面处理与宝石镶嵌多道工序串联的系统工程。一、设计与起版设计师根据品牌需求绘制三视图或三维渲染图,确认造型、石位与尺寸后,起版师傅用雕蜡或CNC数控方式制作银版母版。雕蜡适合曲面复杂、线条流畅的款式,CNC起版精度高,适合几何造型与批量复制。母版确认后翻出橡胶模具,用于批量注蜡。二、铸造成型将蜡模组合成树状,蘸取石膏粉浆制成石膏模,经焙烧熔失蜡体后浇注熔化的925银,此即失蜡铸造,也称熔模铸造。铸件取出后喷砂清理,可见银树状毛坯。简单扁平款式也可用冲压机直接冲压成型,成本更低、效率更高。冲压件壁厚均匀、批次一致性好,适合耳环、吊坠等薄片款式;而镂空、立体造型仍以失蜡铸造为主。三、执模与修整执模师傅把铸件从银树上剪下,用锉刀、砂纸修复浇口痕迹,校正变形,修顺线条。执模后工件表面应无明显锉痕,浇口处过渡自然,佩戴时不刮皮肤。这一步直接决定成品的贴合度与手感,是银饰工艺中最依赖师傅经验的环节。四、镶嵌与表面处理根据设计将锆石、莫桑石或半宝石以爪镶、包镶或微镶方式固定。随后进行抛光,先粗磨去砂眼,再用布轮加青棒抛至镜面光。需要电镀的产品送电镀厂,在银底上镀18K金或铑,既提升色泽也延缓氧化。五、品控与包装成品经质检石位松动、砂眼、电镀色差、钢印,再过针、擦拭,按品牌要求入袋或入盒。常规品控包括重量公差、石位牢固度、镀层厚度测试与过针检测,每件成品需佩戴棉布手套擦拭,避免指纹残留。吉祥星首饰作为2012年成立的深圳银饰工厂,全流程自有产线,支持OEM与ODM来图定制,产品出口五十余个国家。

珠宝OEM与ODM定制流程及注意事项全解

珠宝OEM是指客户提供设计图纸,工厂按图生产;ODM则是工厂提供现成款式或半定制方案,客户贴牌销售。两者从询盘到交货一般需要30至45天,核心差异在于设计责任归属与起订量门槛。一、沟通与报价阶段客户提供图纸、实物样品或参考款,工厂评估材质、工艺、难度后给出单价、模具费与起订量。925银饰常规起订量通常为单款100至300件,复杂镶嵌款可能更高。报价需明确是否含模具费、电镀费、宝石费用及包装方式。报价有效期一般为7至15天,金银价格波动较大时会重新核算。二、打样确认工厂先做1至3件手板样,客户确认尺寸、重量、颜色与石位后签字封样。大货必须以封样为验收标准,避免口头约定导致色差或工艺偏差。打样周期约7至15天,样品费在大货下单后通常可退还。三、大货生产确认样件后进入开模、注蜡、铸造、执模、镶嵌、抛光、电镀流程。客户可在生产中期要求进度照片或视频,关键节点如镶石前、电镀前建议验货。大货周期约20至35天,具体取决于款式复杂度与排单情况。生产过程中建议工厂每7天反馈一次进度,便于客户安排上架与物流计划。四、验收与交付出货前按抽检标准检查尺寸、重量、钢印、石牢、表面瑕疵。大货重量与封样允许正负5%的公差,石分颜色等级需在合同中注明。包装需符合出口要求,包括独立OPP袋、防氧化棉、外箱装箱单。尾款结清后安排物流。五、常见注意事项材质要在合同中写明925银或999银含量,避免以次充好。电镀层厚度影响成本与保色时长,常规0.03至0.05微米。商标与钢印位置需提前确认,避免后期返工。保留封样与质检报告,便于售后争议处理。吉祥星首饰提供从设计到出货的一站式OEM与ODM服务,自有深圳工厂,支持来图来样定制,欢迎跨境品牌与电商卖家联系索取款式册与报价。

戒指尺寸怎么量?中美欧尺码对照与选购指南

戒指尺寸测量的核心是量出手指根部指围的毫米数,再对照尺码表换算成美码、港码或欧码。建议在傍晚、手部常温干燥时测量,连测三次取平均值,也可在同一天不同时段各测一次,避免冷热与浮肿带来的误差。一、家用测量方法取无弹性的细线或窄纸条绕手指根部最粗处一圈,在重叠处用笔做记号,拉直后用直尺量出长度,单位为毫米。也可直接套入家中已合手的戒指,量其内径。注意指节通常比指根粗,戒指应能滑过指节但不会松脱。测量时机也很关键,手指在早晨偏细、下午偏胀,运动后、饮酒后或炎热天气会轻微浮肿,这些时段不宜定尺,长期佩戴者还应考虑指围随季节的变化。二、中美欧尺码对照港码即中国大陆码:周长约47毫米对应7号,约56毫米对应14号,每号相差约2.3毫米。美码:周长约49.3毫米对应US4,约59.5毫米对应US8,成人常见范围US5至US9。欧码:以手围毫米数直接标注,约49对应EU49,约59对应EU59。换算参考:港码10号约等于US6与EU52;港码13号约等于US7.5与EU55;港码16号约等于US9与EU59。跨境购买时务必以周长毫米数为准,不要只看号码,三码之间没有绝对整数对应,下单时附上实测周长更稳妥。三、选购注意事项戒圈宽厚的款式如宽版戒指应选大半码,否则戴上紧绷。可调节戒圈省去测量烦恼,但贴合度不如固定圈口。冬季略紧、夏季略松,建议在常温环境下定尺。指关节偏大者,优先选可轻微扩圈的款式。四、常见圈口问题佩戴过紧:戒指卡在指节无法转动,长期压迫影响血液循环,应及时扩圈。佩戴过松:抬手时戒指容易滑落甩出,洗澡、睡觉时建议摘下。改圈范围:925银戒圈一般可正负1至2号修改,偏差过大则需重制。吉祥星首饰提供925银戒圈的定制与扩圈改圈服务,支持按客户指围生产,OEM与ODM订单可标注目标美码或港码,产品出口五十余国。

银饰焊接与抛光工艺:决定成品光亮的关键

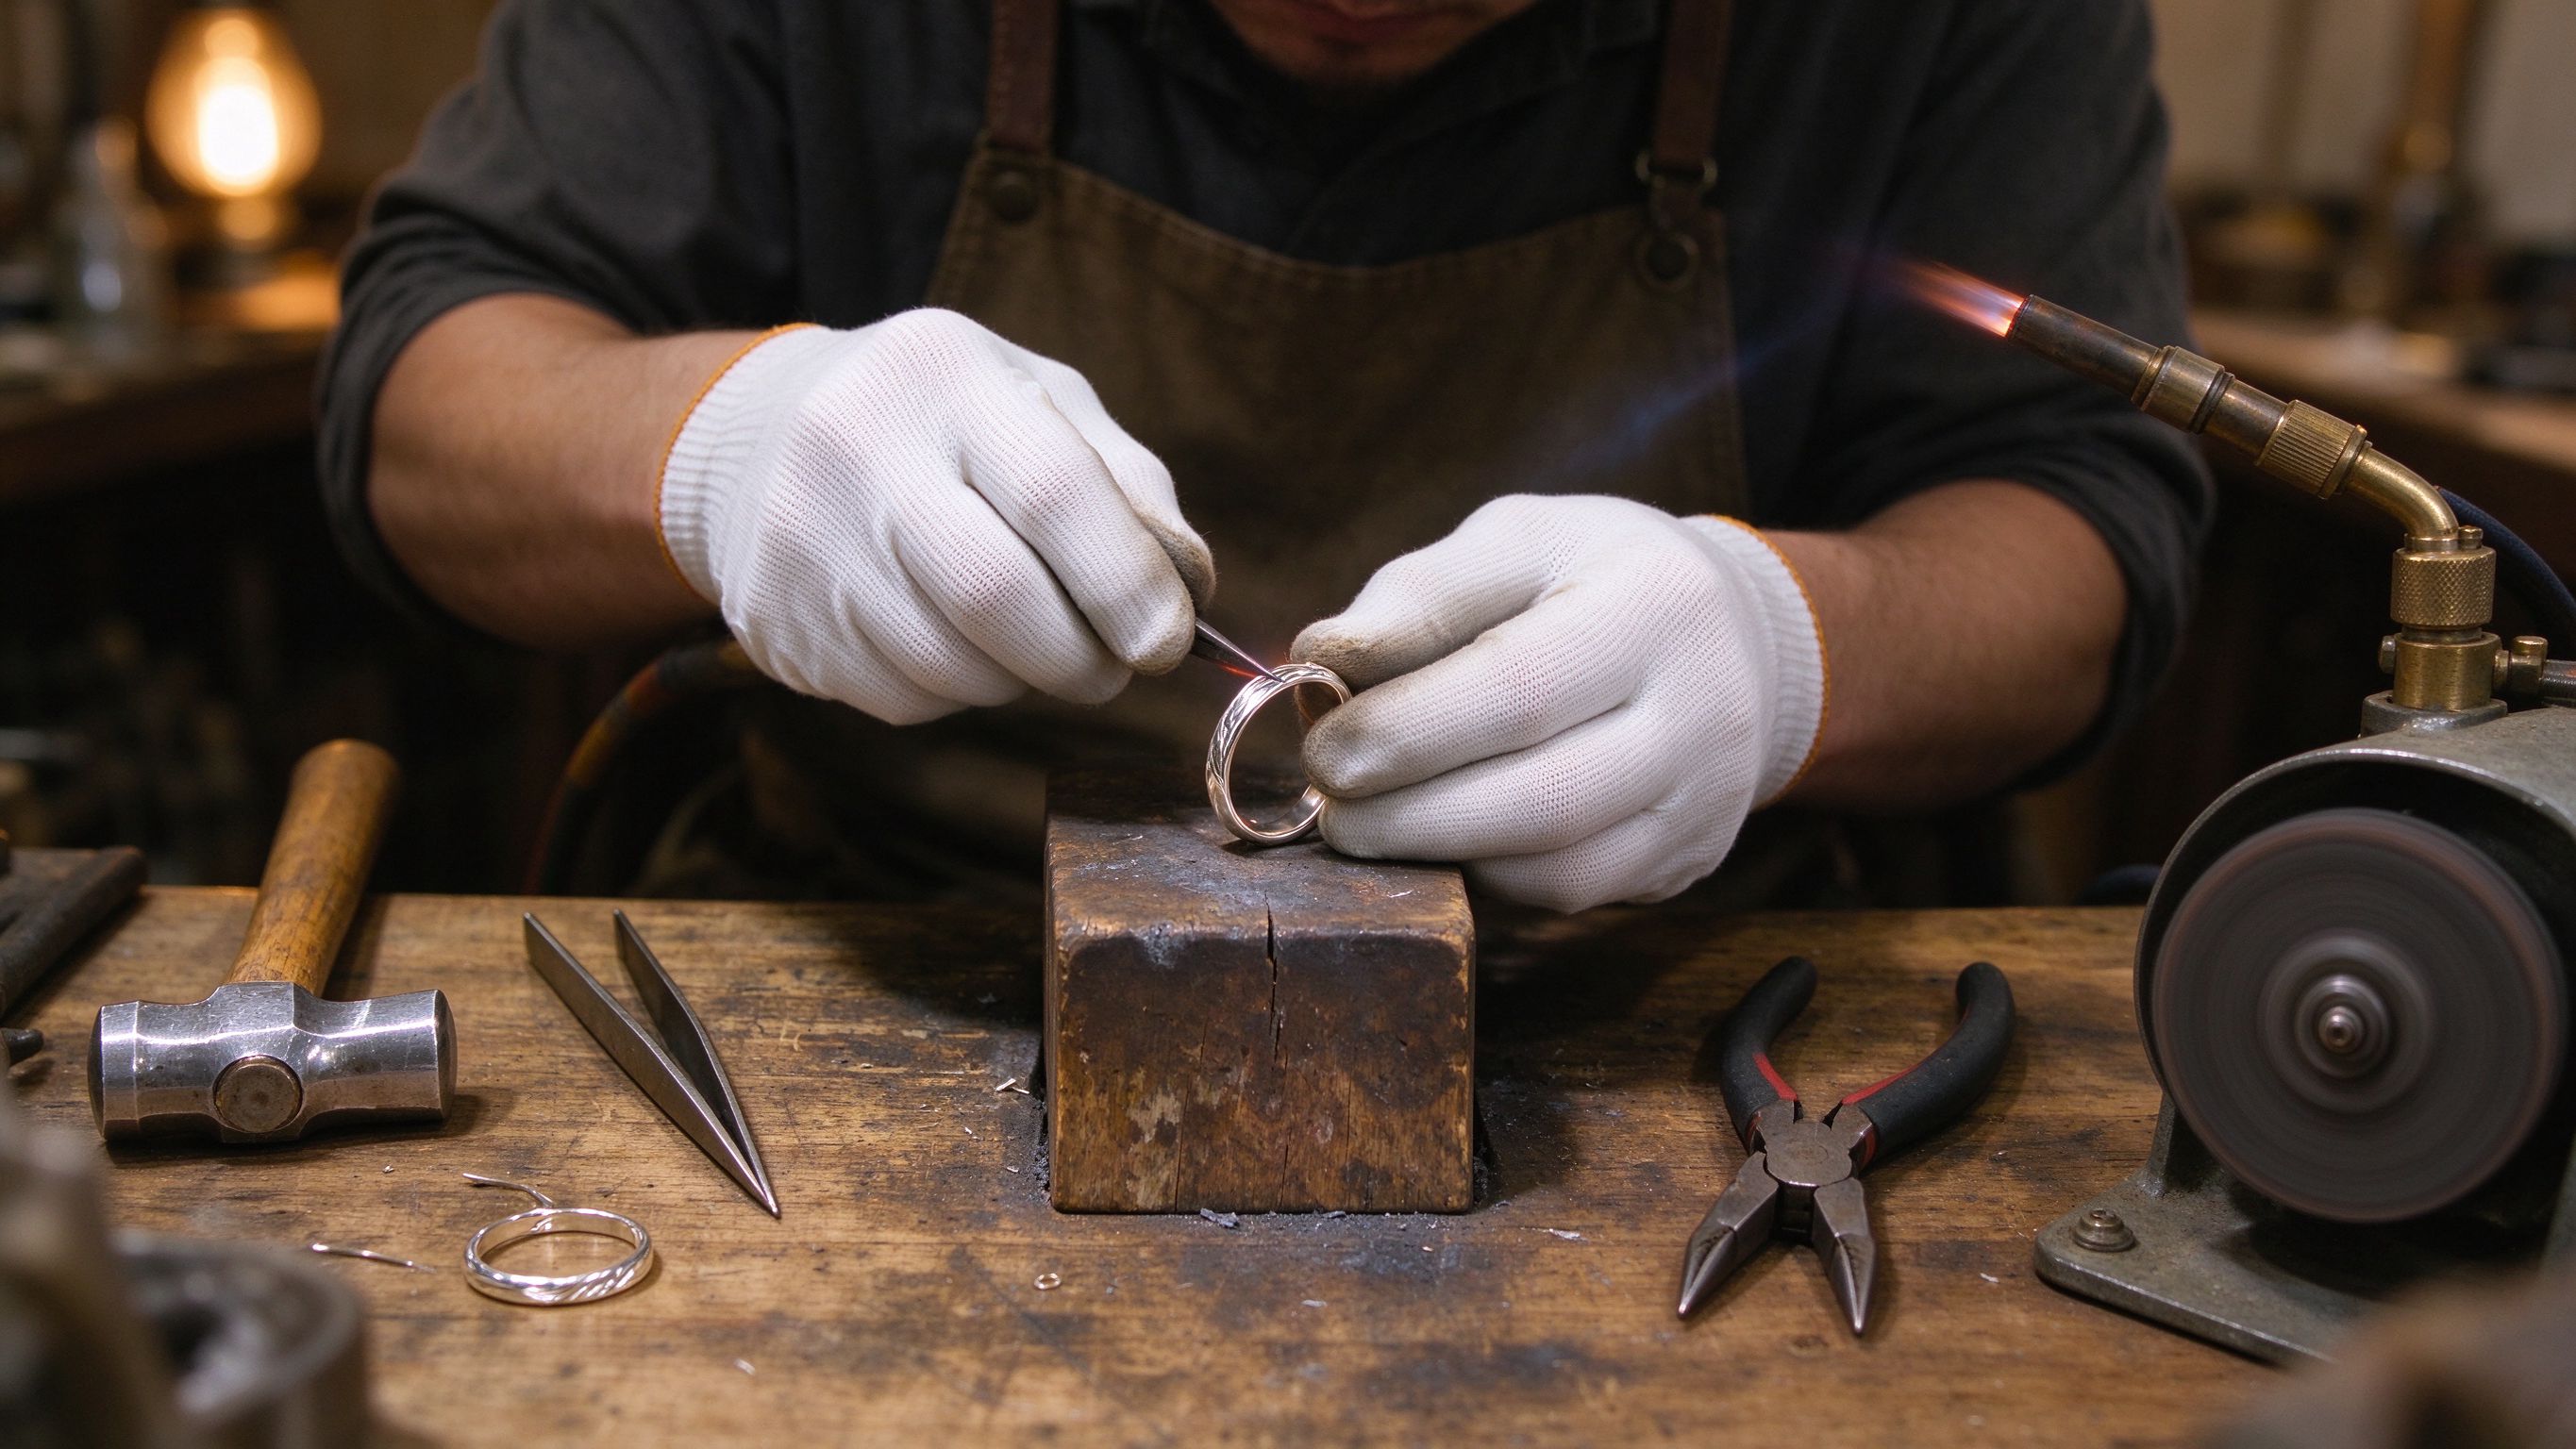
银饰焊接依靠不同熔点的焊料在800至650摄氏度区间局部熔接银件,焊后必须通过粗磨、细磨、布轮抛三道工序去除氧化与焊痕,成品才能呈现均匀镜面光。焊接火位控制不当会导致熔穿、焊缝发黑或邻件连带熔化。一、焊料与焊接原理银焊料按熔点分为高、中、低温三种:高温焊约740摄氏度用于主结构先焊,中温约700摄氏度次之,低温约650摄氏度用于最后修补。遵循先高后低原则,可避免后续焊接把已焊点熔化。焊料成分通常含银、铜、锌,含银量越高颜色越接近925银。焊接时工件需完全干燥,水分残留会导致炸溅与气孔。二、焊接操作要点焊接面需先用砂纸打亮并涂焊粉硼砂助焊,去除氧化膜。火枪火焰先整体预热工件,再集中加热焊点,靠金属传导使焊料流入缝隙,而非直接熔化焊料。焊点应一次成型,避免反复加热造成银材晶粒粗大、变脆。焊后立即放入稀硫酸或明矾水中淬洗,去除黑色氧化层。焊缝应自然冷却后再打磨,避免急冷导致开裂。三、抛光流程抛光分为执磨与精抛两阶段。执磨用锉刀、砂带、羊毛轮依次把焊痕、砂眼、锉刀纹磨平;精抛在布轮上蘸青棒或黄棒高速抛至镜面。需要电镀的产品在抛光后送镀厂,镀铑或镀18K金,镀层能进一步增强光亮与抗变色能力。复杂镂空件在抛光时需遮盖薄弱部位,防止布轮拉力拉断细丝。四、常见缺陷焊接常见问题包括气孔、假焊、过火发黑与抛漏棱角。气孔多因焊面未除净油污,假焊是表面看似接合实则未熔透,过火发黑由加热过度造成,抛漏棱角则是过度抛磨所致,这些都需要靠师傅经验在返修阶段修正。返修次数不宜超过两次,多次加热会让银材变软、熔点下降。吉祥星首饰自有执模与抛光车间,每件925银饰均经过三道抛光与全检,支持OEM与ODM来图生产,承接跨境品牌批量订单。

×

联系我们

captcha
×

需求咨询

*姓名
*邮箱
公司
电话
*内容